
Datum objave: 6. november 2026
Avtor: Hu Yanwei, tehnični strokovnjak za Cymber Metal
»Pokositrano« ni popolna zahteva za risbo. Prav tako ne »nikljano«. Če je to vse, kar piše v vašem povpraševanju, lahko dva dobavitelja ponudita različna premazna sistema in oba menita, da izpolnjujeta specifikacijo. Koristnabakrena prevleka vodilPrimerjava se začne s spojem, obratovalnim okoljem in merili sprejemljivosti, ne z barvo končne palice.
Hiter odgovor:Ocenite kositrjenje za ustrezne električne kontaktne površine in običajno zaščito pred korozijo v zaprtih prostorih. Ocenite inženirski nikelj, kjer specifikacijo določajo določene lastnosti obrabe, korozije ali druge funkcionalne prevleke. Nobena od možnosti ni univerzalno boljša. Kupci morajo pred primerjavo cen opredeliti bakreno podlago, celoten sloj prevleke, minimalno lokalno debelino, pomembne površine, končne dimenzije in zahteve za validacijo spojev.
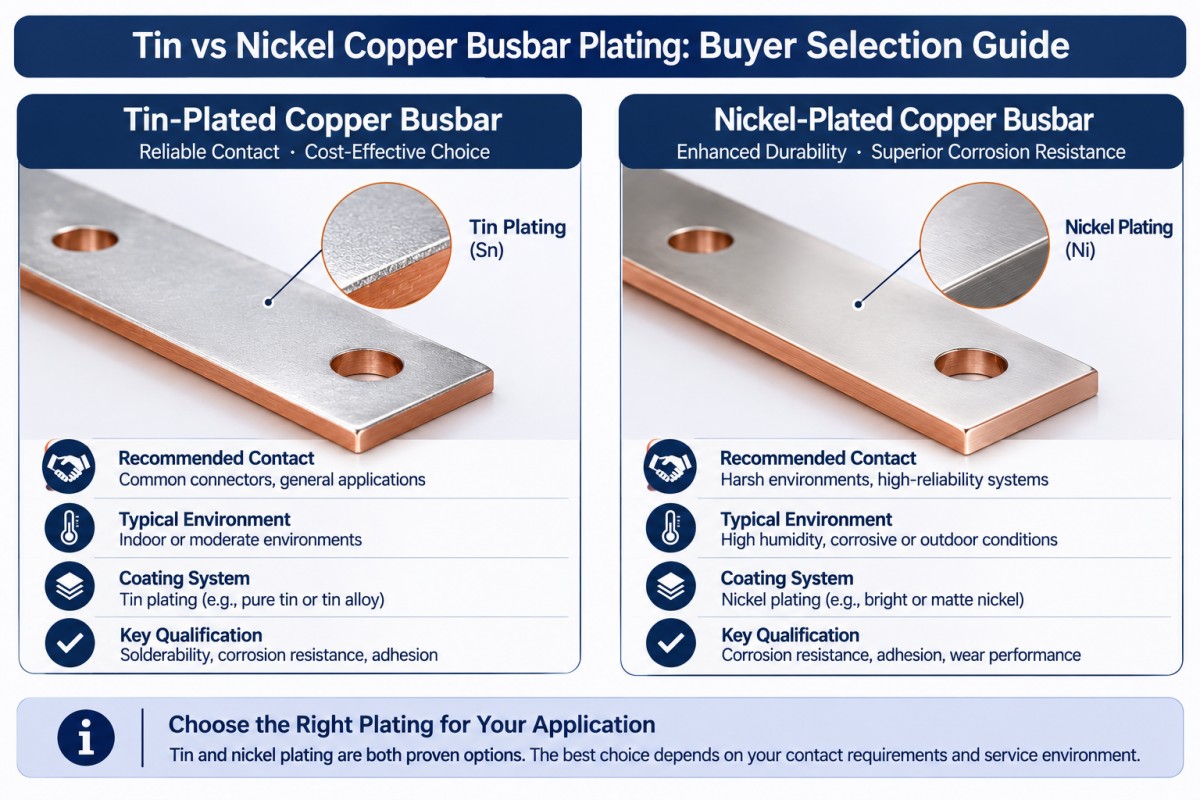
Prevleka z bakrenimi vodilnimi palicami iz kositra v primerjavi z nikljem: Kaj se dejansko spremeni?
Zaključek spremeni površinski sistem; ne nadomesti zasnove prevodnika. Vrsta bakra, presek in obratovalni pogoji še vedno potrebujejo svoje specifikacije. Začnite z odobrenimmožnosti materiala iz čistega bakra, nato pa skupaj ocenite premaz in povezavo.
| Vprašanje kupca | Bakrena zbiralka iz kositra | Nikljana bakrena zbiralka |
|---|---|---|
| Zakaj ocenjevati ta zaključek? | Kositrovi premazi se uporabljajo za električne kontaktne površine, zaščito pred korozijo in spajkanje | Inženirski nikljevi premazi so določeni zaradi funkcionalnih lastnosti, vključno z odpornostjo proti obrabi in koroziji. |
| Kaj mora pisati opis premaza? | Postopek nanašanja, vrsta kositrnega premaza, podlaga, če je potrebna, debelina in pokritost | Elektrolitsko nikljanje ali breztokovno nikljanje-fosfor, zahteve glede nanosa, debelina in pokritost |
| Kaj zahteva električno validacijo? | Dejanska površina spajanja, način sestavljanja in delovanje spoja | Dejanska kontaktna površina, način sestavljanja in delovanje spoja; trdota ni dokaz o nižji kontaktni upornosti |
| Kaj je slaba bližnjica pri nakupu? | Ob predpostavki, da je za uporabo primerna katera koli svetleča pločevinasta površina | Ob predpostavki, da nikelj samodejno zagotavlja višjo temperaturo sestavljanja ali boljšo učinkovitost spoja |
Standard ASTM B545 obravnava elektrolitsko nanesene kositrne prevleke. Standard ASTM B689 obravnava elektrolitsko nanesene nikljeve inženirske prevleke. Opisujeta različne sisteme prevlek, ne pa zamenljivih oznak za srebrno obarvano površino. Noben od standardov sam po sebi ne določa nazivnega toka celotnega sklopa zbiralk.
Kdaj naj kupci razmislijo o bakrenih vodilih s kositrnim premazom?
Določite funkcijo stika, ne le videza
Kositrovi premazi se uporabljajo za zagotavljanje površin z nizko kontaktno upornostjo, vendar oznaka premaza ne zagotavlja odpornosti sestavljenega spoja. Navedite zaključek priključnega priključka, geometrijo kontakta in odobreni postopek sestavljanja.
Za normalno izpostavljenost v zaprtih prostorih standard ASTM B545 opisuje kositer kot zaščito za baker. Prav tako opozarja, da lahko prekinitve premaza povzročijo korozijo, zlasti v vlažnih pogojih. Predpostavke o uporabi v zaprtih prostorih ne razširjajte na kondenzacijo, izpostavljenost na prostem ali kemično delovanje brez pregleda.
Zabakrene zbiralke iz kositra za stikalne naprave, identificirajte kontaktne ploščice in pojasnite, ali je komponenta vijačna povezava, spajkana povezava ali druga kvalificirana zasnova. Načrt prevzema mora slediti tej funkciji.
Tališča kositra ne spreminjajte v temperaturno oznako za stalno delovanje. Celoten sklop potrebuje lastne toplotne omejitve in validacijo.
Pregled vrste zaključka in ustreznih tveganj zanesljivosti
Če odobrena specifikacija razlikuje med mat kositrom, svetlim kositrom ali drugim dovoljenim zaključkom, to razlikovanje ohranite v naročilnici. Ne dovolite, da kozmetična preferenca neopazno spremeni postopek nanašanja premaza.
Tudi kositrni lasje si zaslužijo pregled, specifičen za uporabo. NASA dokumentira rast prevodnih laskov iz kositrnih površin in posledično tveganje kratkega stika med tesno razporejenimi vodniki. Kjer je to pomembno za opremo, se pri odgovornem inženirju posvetujte z odobrenim premazom in zahtevami za ublažitev. To je ocena tveganja, ne pa razlog za zavrnitev vsake kositrne energetske zbiralke.
Kdaj naj kupci razmislijo o ponikljanih bakrenih vodilih?
Določite, kateri postopek niklja mislite
Elektrolitsko prevlečen inženirski nikelj in breztokovno nikelj-fosfor nista ista prevleka. ASTM B733 zajema slednjo; njene lastnosti so odvisne od vsebnosti fosforja in poznejše toplotne obdelave. Samo »nikljanje« pušča preveč odprtih vprašanj.
Pri pregledumožnosti bakrenih vodil z nikljano prevleko, navedite odobreni postopek in zahtevane lastnosti nanosa. Preden sprejmete ponudbo, prosite dobavitelja, naj opredeli predlagani sloj premaza.
Ločeno preverite stik z vmesnikom
Inženirski nikelj postane pomemben, kadar risba zahteva določene lastnosti obrabe, nosilnosti, korozije ali toplotnega luščenja. Te zahteve potrebujejo specifikacijo, specifično za posamezno nahajališče, ne pa splošne trditve, da nikelj ustreza vsem zahtevnim okoljem.
Odpornost proti obrabi, korozijsko obnašanje in delovanje električnih stikov so ločena vprašanja. Premaz, izbran za eno, ne izpolnjuje samodejno tudi drugih.
Ali bo spoj po določenem delovnem ciklu ostal znotraj dovoljenih meja upornosti in dviga temperature? Zahtevajte dokazila iz reprezentativnih spojev z uporabo dejanske končne obdelave, strojne opreme in pogojev montaže. Ne sprejemajte videza ali trdote premaza kot nadomestka.
Kako naj kupci določijo debelino prevleke vodil?
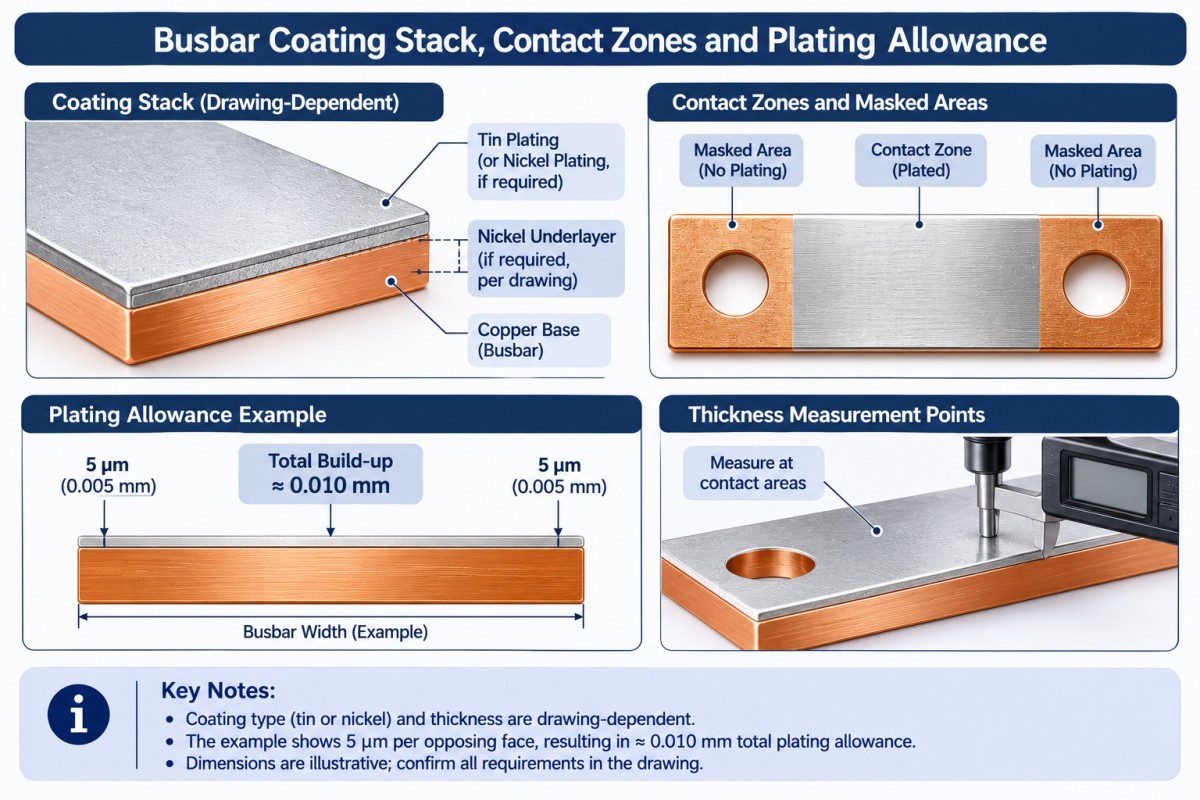
Določite zahtevano debelino na določenih površinah z dogovorjeno metodo merjenja in prevzema. Izogibajte se posamezni opombi, kot je »5 mikrometrska prevleka«, pri kateri dobavitelj ugiba, ali gre za nazivno debelino, povprečje serije ali minimalno lokalno vrednost.
Definirajte celoten sklad in pomembne površine
Za vsako plast navedite material, zahtevano debelino ali razpon in kje se uporablja. Če je pod kositrom potrebna nikljeva podložna plošča, to izrecno navedite. Ne predvidevajte, da je vključena, in je ne uvajajte brez inženirske odobritve.
Označite kontaktne ploščice, prevlečena in maskirana območja, izvrtine, navoje, robove in dovoljena mesta stika z letvami. Na risbi označite kontrolne točke. Odčitek na lahko dostopni ravni površini ne sme nadomestiti neizmerjenega kritičnega kontaktnega območja.
Navedite, ali dimenzije veljajo pred ali po galvanizaciji
Razmislite o ilustrativni debelini prevleke5 mikrometrov na vsaki nasprotni straniEnakomerno nanašanje doda približno0,010 mmna celotno dimenzijo. Enaka idealna debelina na nasprotnih straneh luknje bi zmanjšala njen premer za približno0,010 mm.
To je geometrija, ne priporočena debelina ali zagotovilo za zmogljivost postopka. Dejansko nanašanje in dostop je treba pregledati. Kljub temu to pojasnjuje, zakaj lahko tesno prileganje, ki je uspešno pred nanašanjem prevleke, kasneje odpove.
Uporabapregled obdelave bakrenih komponentda se dogovorijo o končnih dimenzijah, dodatku za obdelavo in zaporedju postopkov. Manjkajočega dodatka ne odkrijte med vhodnim pregledom.
Kaj se mora zgoditi pred in po prevleki?
Preden izdate naročilo, se dogovorite o zaporedju izdelave. Predlagani postopek za končne izdelane dele je rezanje, izdelava lukenj, odstranjevanje robov in oblikovanje, ki mu sledi čiščenje, galvanizacija in končni pregled. Dejanski postopek se mora ujemati z zahtevami risbe in premazovanja.
Predhodno prevlečen material je drugačna pot. Če rezanje ali oblikovanje sledi prevleki, izrecno navedite izpostavljene odrezane robove, luknje, upogibna območja in vsa potrebna popravila ali ponovno prevleko. »Izdelano iz prevlečenega bakra« ne pomeni, da je vsaka končna površina prevlečena.
Zaizdelava bakrenih vodil po meri, opredelite operacije, ki jih je treba zaključiti pred končno obdelavo. Nova luknja, dodana po odobritvi, lahko povzroči težave s prevleko in spremembe risbe.
Zgodaj določite mesta maskiranja in stika z regali. Kjer je dovoljeno selektivno nanašanje prevlek, navedite njegove meje. Predlagano pot preglejte glede nainformacije o postopku galvanizacije vodil, vendar potrdite izvedljivost za dejanski del, namesto da predpostavljate, da vsaka geometrija sledi istemu postopku.
Zakaj je validacija sklepov pomembnejša od sijočega zaključka?
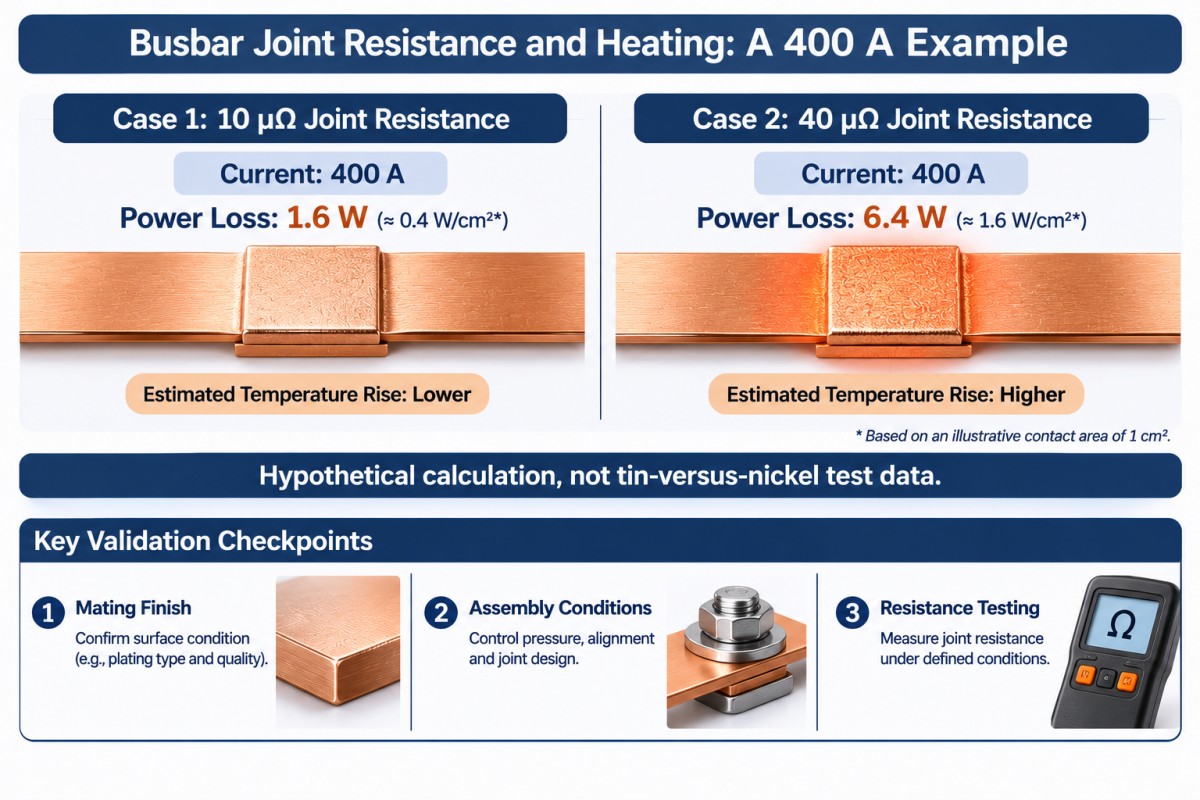
Upor spoja ustvarja lokalno segrevanje. Za namerno hipotetično primerjavo pri400 A, odnosP = I²Rdaje:
| Predvidena upornost sklepa | Izračunana toplota spoja |
|---|---|
| 10 mikroohmov | 1,6 W |
| 40 mikroohmov | 6,4 W |
To niso rezultati preskusov kositra in niklja, Cymberjeve meritve ali nazivni tok zbiralke. Kažejo, zakaj bi morala biti izbira premaza vezana na dogovorjeni električni preskus in ne le na videz.
Po potrebi navedite metodo merjenja upornosti spoja, mesta meritev, preskusni tok in temperaturne pogoje. Za kvalifikacijo se dogovorite o reprezentativni strojni opremi, postopku zategovanja, termičnih ciklih in dovoljeni spremembi upornosti. Naj odgovorni inženir določi meje uspešnosti/neuspešnosti.
Večja količina prevleke ne bo rešila problema premajhnega vodnika ali neustrezno zasnovanega spoja.
Kaj mora vključevati načrt inšpekcijskega pregleda?
Ločite sprejemljivost premaza od kvalifikacije montaže. Poročilo o debelini odgovori na eno vprašanje; ne odgovori na vsa.
| Območje inšpekcijskega pregleda | Dokazi o strinjanju pred proizvodnjo |
|---|---|
| Substrat in sledljivost | Vrsta bakra, stanje, evidence materiala in identifikacija serije |
| Identiteta in debelina premaza | Določen sloj plasti, preskusna metoda, merilne točke in lokalne meje sprejemljivosti |
| Celovitost in oprijem | Dogovorjena merila za videz, metoda oprijema in načrt vzorčenja; preskušanje poroznosti, kjer je določeno |
| Končne dimenzije | Stanje kontaktnih ploščic, ravnost, položaji lukenj, prileganja in maskirana območja, kot zahteva risba |
| Funkcionalna zmogljivost | Določena odpornost spojev, dvig temperature in okoljska kvalifikacija, kjer je to primerno |
| Pogoj dostave | Embalaža, ki ščiti kontaktne površine, identifikacijo in dogovorjene zapise o pregledih |
Če se uporablja rentgenska fluorescenca, potrdite, da sta metoda in nastavitev ustrezna za določene plasti in mesta meritev. Rezultat debeline sam po sebi ne dokazuje oprijema ali sprejemljivega delovanja spoja.
Za preskušanje v solni megli opredelite metodo, trajanje, stanje vzorca in merila sprejemljivosti. Število preskusnih ur ne pretvarjajte v leta življenjske dobe na terenu. Standard ASTM B117 opisuje nadzorovano preskusno okolje; ne predpisuje sprejemljivosti za posamezen izdelek ali napovedi univerzalne življenjske dobe.
PregledInformacije o zagotavljanju kakovosti podjetja Cymber Metalskupaj z načrtom inšpekcijskih pregledov za posamezno naročilo. Zahtevajte vsa potrebna dokazila RoHS ali REACH za dejanski izdelek in končno obdelavo; skladnosti ne sklepajte na podlagi imena premaza.
Primerjajte skupne stroške dostave na sprejeto vodilo
Cenejša postavka premaza lahko skrije dodatne stroške maskiranja, predelave ali inšpekcijskih pregledov. Vprašajte, ali ponudbe vključujejo enako površino premaza, nanos slojev, osnovo debeline, obseg pregleda in pakiranje.
Skupni stroški dostave na sprejeti del = skupni nastali stroški naročila, zmanjšani za izterjane dobropise, deljeno s sprejetimi uporabnimi deli.
Vključite kovino, izdelavo, galvanizacijo, dodeljeno orodje, pregled, predelavo, pakiranje, prevoz in ustrezne uvozne stroške brez dvojnega štetja. Pojasnite lastništvo odpadnih materialov in morebitne dobropise za predelavo. Nizka ponujena cena z nedoločeno osnovo za sprejem ni zanesljiva primerjava.
Pri prototipih primerjajte fleksibilno rezanje in obdelavo z namenskim orodjem. Pri ponavljajočih se naročilih ocenite stroške orodja glede na pričakovano sprejeto količino in stabilnost risbe. Odobritev matrice, preden so vzorec luknje, geometrija upogibanja in zahteve glede končne obdelave stabilni, lahko naslednjo revizijo nepotrebno podraži.
Selektivno galvaniziranje lahko zmanjša površino premaza, vendar maskiranje in priprava prav tako staneta denar. Primerjajte celotno proizvodno pot in pričakovani sprejemljivi izkoristek, ne le površine galvanizacije.
Kaj naj kupci vključijo v povpraševanje za bakrene vodilne plošče?
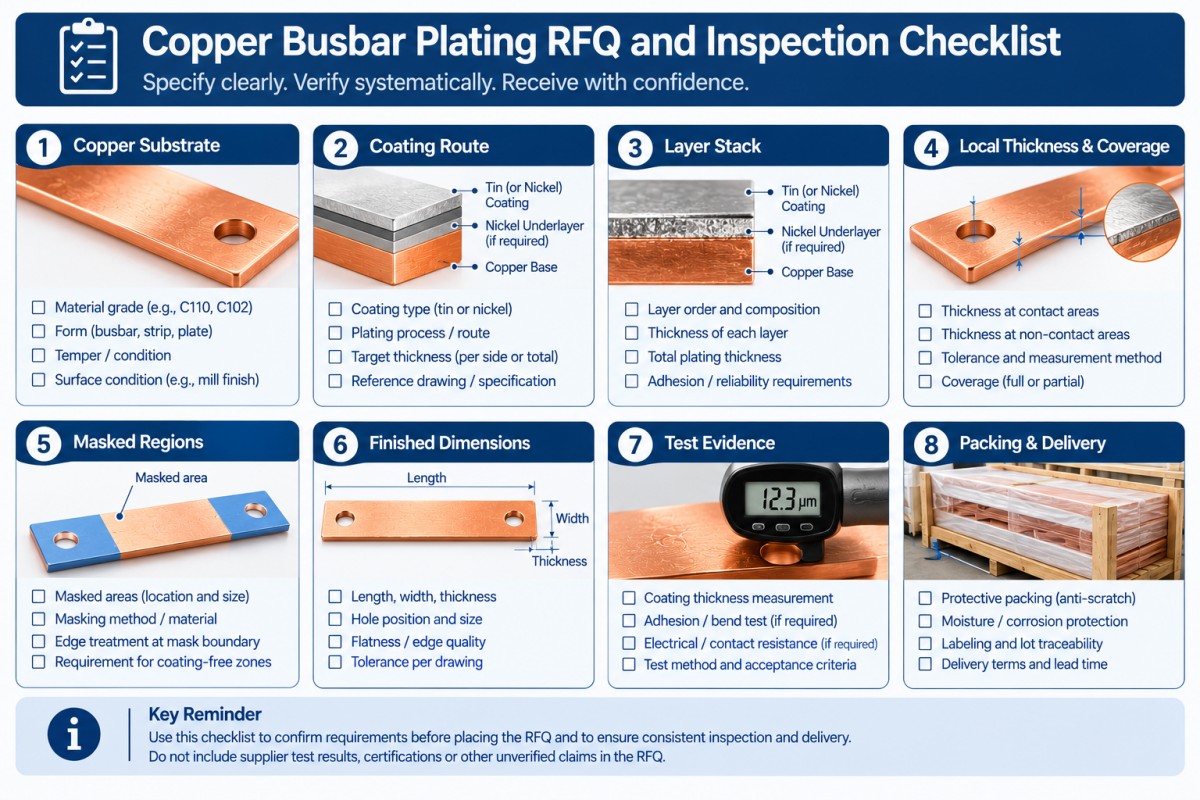
Pošljite nadzorovano risbo z razporedom nanašanja premazov in zahtevami za prevzem. Prosite dobavitelje, da izrecno navedejo odstopanja.
- Vrsta bakra, standard materiala, stanje in revizija risbe.
- Servisno okolje, električna obremenitev, material in končna obdelava priključnih priključkov.
- Postopek s kositrom ali nikljem, ustrezni standard za prevleko in dogovorjena izdaja.
- Celoten sloj, vrsta zaključne obdelave in morebitna odobrena podlaga.
- Najmanjša lokalna debelina ali druge dogovorjene omejitve, pomembne površine in mesta preskušanja.
- Premazana in maskirana območja, luknje, navoji, odrezani robovi in dovoljene oznake letev.
- Končne dimenzije, zahteve glede kontaktnih ploščic in odobreno zaporedje postopkov.
- Zahteve glede pregleda, vzorčenja, odobritve prvega izdelka in funkcionalne kvalifikacije.
- Poskusna količina, ponovna količina, pakiranje, namembni kraj, dobavni pogoji in zahtevani datum dostave.
Nepopolna opomba o premazu ustvari vrzel v ponudbi. Zaprite jo pred naročilnico, ne po zavrnjeni pošiljki.
Pogosto zastavljena vprašanja
Je za bakrene vodila boljša pločevinasta ali nikljeva prevleka?
Nobeden ni univerzalno boljši. Primerjajte določeni sistem premaza z zahtevami glede na kontakt, okolje in kvalifikacijo. Ne izberite kositra samo zato, ker je znan, ali niklja samo zato, ker se njegove inženirske lastnosti zdijo zahtevnejše. Odobren spoj mora izpolnjevati električne in toplotne zahteve uporabe.
Kakšna je pravilna debelina prevleke bakrenih vodil?
Za vsako vodilo ni ene same debeline. Določite sistem premaza, servisne zahteve, pomembne površine in metodo sprejemljivosti. Navedite, ali je zahteva minimalna lokalna debelina, območje ali druga nadzorovana vrednost. Vključite zgornjo mejo, kjer nabiranje premaza vpliva na prileganje ali montažo.
Ali lahko breztokovni nikelj nadomesti galvaniziran nikelj?
Ne brez odobritve. Breztokovno nikljanje-fosfor in galvanizirano inženirsko nikljanje sta različna sistema. Standarda ASTM B733 in ASTM B689 ju obravnavata ločeno. Preden sprejmete zamenjavo, preverite zahteve glede nanosa, toplotno obdelavo, kjer je to primerno, končne dimenzije in kvalifikacijo.
Ali je mogoče vodilo po galvanizaciji strojno obdelati?
Samo tam, kjer odobreni postopek upošteva posledice. Strojna obdelava lahko odstrani premaz in razkrije podlago pri luknjah ali robovih. Navedite, katere površine morajo ostati prevlečene in ali so potrebna popravila, ponovni nanos premaza in ponovni pregled. Preden oddate ponudbo za končni del, se dogovorite o zaporedju.
Zahtevajte pregled vodil na podlagi specifikacij
Pošljite risbo, količino, zahteve glede premaza in operativni kontekst naCymber Metal za pregled povpraševanja za zbiralkePred primerjavo komercialnih ponudb zahtevajte jasen odgovor o predlaganem materialu, načinu izdelave, končni obdelavi, obsegu pregleda in morebitnih odstopanjih.
Vedno želim omeniti celotno paleto izdelkov Cymber Metal in uporabljati to spletno stran.https://www.cymbermetal.com/da bi izvedeli več o njih.
Popolnoma določite končno obdelavo. Nato primerjajte ceno.
Čas objave: 6. november 2026